 HOT
 YR-100I · 2026-11-17 · +86 21 5748 2007
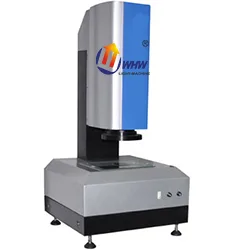
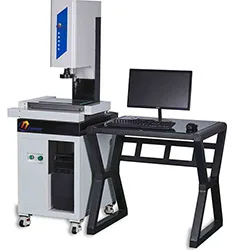
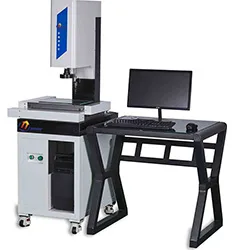
YR-100I 批量检测型影像测量仪
批量检测型影像测量仪
型号YR-100I
- 图像传感器维视 2/3.0”,500万像素CCD
- 远心镜头0.093X
- 测量范围96*72mm
- 精度0.01mm
提交即表示同意我们按隐私政策处理您的联系信息。
01
产品概述
YR-100I批量检测型影像测量仪是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次性快速检测(最快1秒钟);还可以直接显示良品和不良品,比较适合批量测量齿轮、螺钉、手机外壳、手机玻璃等较小尺寸的工件。具有速度快、操作简单等特点,极大提高了测量效率。
仪器性能特点:
1、速度快、效率高,所有尺寸,只需2秒钟,适应批量检测要求。
2、操作简单,可快速完成测量过程并输出测量结果。
3、测量结果可以输出Word、Excel格式。
4、采用意大利大口径镜头,实现全景测量。
5、可以放多个产品一次性测量,做到快速检测(1秒),可以直接显示良品与不良品。
6、操作简单无需任何夹具;定位无需平台运动。
仪器优势:
YR-100I批量检测影像测量仪,只需要你把工件放在载物台上,一键按下去,镜头可以快速捕捉工件整体图像,一次性自动完成工件
所有位置尺寸的测量。直接将CAD尺寸导入与实物做对比。如毛刺,尺寸偏大或偏小等。
应用领域:
批量测量齿轮、螺钉、
手机外壳、手机玻璃等较小尺寸的工件。
具有速度快、操作简单等特点,极大提高了测量效率。
产品技术参数:
图像传感器:维视 2/3.0”,500万像素CCD
远心镜头:0.093X
测量范围:96*72mm
精度:0.01mm
工作高度:200mm
光源:平行光光源
仪器尺寸:500*500*1000
YR-100I批量检测型影像测量仪是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次性快速检测(最快1秒钟);还可以直接显示良品和不良品,比较适合批量测量齿轮、螺钉、手机外壳、手机玻璃等较小尺寸的工件。具有速度快、操作简单等特点,极大提高了测
02
技术参数
| 图像传感器 | 维视 2/3.0”,500万像素CCD |
|---|---|
| 远心镜头 | 0.093X |
| 测量范围 | 96*72mm |
| 精度 | 0.01mm |
| 工作高度 | 200mm |
| 光源 | 平行光光源 |
| 仪器尺寸 | 500*500*1000 |
* 结果由规则引擎与产品库匹配生成,仅供初选;最终以工程师确认为准。
03
产品原理
影像测量仪以光学成像替代机械接触:LED 轮廓光(背光)把工件边缘变成高对比剪影,表面光与同轴光用于孔壁、盲孔与台阶。高分辨率 CMOS 采集图像后,软件对边缘做亚像素提取,用最小二乘拟合直线、圆、圆弧,建立工件坐标系(3-2-1 或最佳拟合),再计算距离、角度、同轴度、位置度等。
平台由伺服电机 + 精密丝杠驱动,光栅尺(分辨率 0.1–1μm)反馈位置;CNC 机型将“移动—拍照—测量”编成程序,实现批量自动检测。精度表达通常为 U = 2.0 + L/200 μm(L 为被测长度,mm),需在 20±2℃ 恒温下考核。
- 远心镜头:消除透视误差,适合深孔与台阶。
- 双远心 + 平行背光:边缘最锐利,适合精密冲压件。
- 激光/接触测头:补充 Z 向高度与深孔尺寸。
04
动图流程
- 上料与夹持:工件置于玻璃台面,真空吸盘或夹具固定。
- 找正:低倍视场取 3 点建立基准面与基准轴。
- 成像:轮廓光/表面光切换,自动对焦与曝光。
- 边缘提取:亚像素算法沿法向搜索灰度梯度极值。
- 拟合与计算:直线/圆/圆弧最小二乘拟合,求尺寸与形位公差。
- 报告:输出 Excel/PDF,超差项红色标注。
05
计算方法与公式
① 示值误差:按行业惯例 E = (2.5 + L/150) μm(L 单位 mm)。例:L = 200 mm 时 E ≈ 3.83 μm;验收时用玻璃尺在行程对角线方向校验。
② 像素当量:像素当量 = 视场宽 ÷ 相机有效像素。例:视场 8 mm、1280 像素 → 6.25 μm/pixel;亚像素算法可再提至 1/10 像素。
③ 圆的测量不确定度:σ(直径) ≈ σ点/√n,采点越多越稳;最小二乘拟合推荐每圆 ≥16 点。
④ 位置度:实测位置偏差 Δ = 2√(Δx² + Δy²),与公差带 φt 比较。例:Δx=0.02、Δy=0.015 mm → Δ = 2×0.025 = 0.05 mm,需 ≤ t。
⑤ 温度修正:钢件 100 mm、ΔT=1℃ 时长度变化 1.2 μm,车间现场需按 α≈11.5×10⁻⁶/℃ 修正。
06
标准规范
| 标准号 | 名称 | 用途 |
|---|---|---|
| GB/T 24762-2009 | 产品几何技术规范(GPS)影像测量仪的验收检测和复检检测 | 验收与年检 |
| JJF 1318-2011 | 影像测量仪校准规范 | 校准方法 |
| ISO 10360-7 | 坐标测量机的验收检测:影像测量机 | 国际项目验收 |
| VDI/VDE 2617 | 坐标测量机精度特性 | 精度评定 |
| GB/T 1958-2017 | 产品几何技术规范 几何公差 检测与验证 | 形位公差判定 |
07
选型方案
① 行程先算清楚:把「工件最大外形 + 夹具 + 走位余量」三者相加,再留 20%。常见误区是按工件尺寸直接选,结果装夹后放不下。YRVMS 系列从 150×100 到 1200×1500 覆盖,大件选 YRVMS5030 以上或龙门机型。
② 精度看三项而不是一项:示值误差(E)、重复性(R)、以及光栅分辨率。E 值 2.5+L/200 μm 属常规,E 值 1.8+L/300 μm 用于精密件;只看「分辨率 0.001 mm」没有意义。
③ 手动 / 电动 / CNC:单件抽检选手动(YRVMS1510F);批量重复测量选电动(YRVMS2010E 以上);多点位自动编程、需要无人值守选 CNC(YRVMS3020CNC 以上)。
④ 镜头与光源决定能测什么:平面尺寸用 0.7~4.5× 变倍 + 双远心(消除透视误差);测高度、盲孔、深槽必须加激光或接触测头;测反光金属加同轴光,测透明件加背光。
⑤ 软件看三件事:是否支持图纸基准建立坐标系(而不是靠人眼对齐)、是否直接出 FAI/PPAP 表格、是否支持 SPC 与 Excel 导出。
⑥ 在线全检另算:节拍优先时选 YR-MV 系列(专用视觉 + 转盘),不要用测量机去干产线全检的活,两者设计目标不同。
| 系列 | 驱动 | 行程(mm) | 典型场景 |
|---|---|---|---|
| YRVMS1510F | 手动 | 150×100 | 小件抽检、教学 |
| YRVMS2010E / 2515F | 电动 / 手动 | 200×100 / 250×150 | 连接器、精密五金 |
| YRVMS3020CNC / 4030CNC | CNC | 300×200 / 400×300 | 3C 结构件 FAI、批量编程 |
| YRVMS5030 / 5030CNC | CNC | 500×300 | 中大型结构件 |
| YRVMS120150 | 龙门 CNC | 1200×1500 | 板材、大件轮廓 |
| YR-MV1080 / 7070 | 专用视觉 | 按产线定制 | 在线全检、节拍优先 |
| YR-QVS 系列 | 闪测 | 小视场 | 一键多尺寸、秒级 |
验收建议:到货后用标准玻璃线纹尺做 E 值复核,用同一工件连续测 10 次看 R 值;再拿一件已知三坐标结果的工件做比对,偏差应在 E 值范围内。
08
检测方法
环境:20±2℃、湿度 40–60%、无振动源;开机预热 30 分钟;工件与机器等温 ≥2 小时(大件 4 小时)。
校准:用标准玻璃线纹尺(或陶瓷量块)在 X/Y/Z 三个方向、近端与远端分别测量,记录示值误差;按 ISO 10360-7 用长度标准器做 7 个方向探测。
测量:建立坐标系(面—线—点或 3-2-1);每特征至少采 5 点(圆至少 6 点、大圆 8 点);避免在边缘倒角处取点;同一特征重复测 3 次取平均。
验证:用已知尺寸的标准件(如 50mm 量块、标准圆)做日常核查,偏差超过 MPE 的 1/3 即需重新校准。
不确定度:主要来源为温度(11.5×10⁻⁶/℃×L)、光栅、边缘提取算法与装夹重复性,报告应注明 U 与 k=2。
09
行业应用
- 3C 与精密结构件:手机中框、笔电外壳、摄像头模组的平面尺寸与位置度,首件全尺寸 140+ 项;验收指标:重复性 ≤2 μm、FAI 报告一次通过率 ≥95%。
- 连接器与端子:共面度、间距、针脚偏移;小视场高倍 + 双远心镜头,共面度测量重复性 ≤3 μm。
- 医疗器械:注射器针管、支架网丝、手术器械刃口;要求无接触、可留档图像,符合 GMP 追溯。
- 冲压与五金:高速在线全检,节拍 ≤1 s/件,配转盘或传送带自动上料。
- PCB 与 FPC:孔径、线宽线距、金手指尺寸;配同轴光与可编程光源,测 0.05 mm 线宽。
- 精密齿轮与钟表件:模数 0.2 以下小模数齿轮的齿形、齿距累积误差。
- 新能源电池:极片涂布宽度、极耳尺寸、壳体平面度;需防尘与防腐蚀环境。
- 模具与电极:铜公、石墨电极的轮廓与深度,配合三坐标做互补测量。
10