 HOT
 HBS-3000L · 2026-11-17 · +86 21 5748 2007
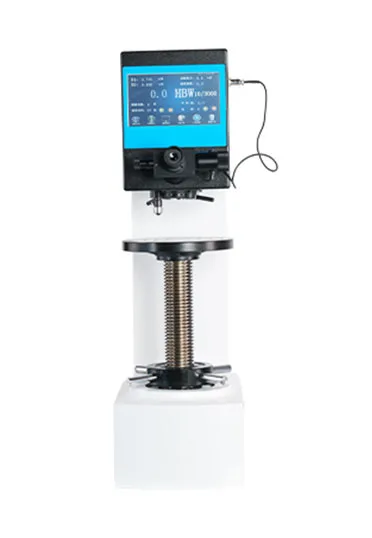
HBS-3000L 触摸屏布氏硬度计
触摸屏布氏硬度计
型号HBS-3000L
- 测量标尺HBW2.5/62.5、HBW2.5/187.5、HBW5/62.5、HBW5/125、HBW5/250、HBW5/750、HBW10/100、HBW10/250、HBW10/500、HBW10/1000、HBW10/1500、HBW10/3000
- 试验力级数62.5kgf (612.5N)、100kgf(980N)、125kgf(1225N)、187.5kgf(1837.5N)、250kgf(2450N)、500kgf(4900N)、750kgf(7350N)、1000kgf(9800N)、1500kgf(14700N)、3000Kgf(29400N)
- 转换标尺HRC、HV、HK、HBW、HRA、HRD、HR15N、HR30N、HR45N、HR15T、HR30T、HR45T、HRB、HRF
- 加载机构电机加载
提交即表示同意我们按隐私政策处理您的联系信息。
01
产品概述
HBS-3000L触摸屏数显布氏硬度计主要用于铸铁、钢材、有色金属及软合金等材料的硬度测定,布氏硬度试验是所有硬度试验中压痕最大的一种试验法,它能反映出材料的综合性能,不受试样组织显微偏析及成分不均匀的影响,所以它是一种精度较高的硬度试验法。在冶金、锻造、未经淬火钢及有色金属等工业领域、实验室、大专院校和科研单位内广泛使用。
产品特点:
①、触摸数显屏控制系统;
②、自动采集目镜装置,自动计算硬度结果,高精密数字信号输出,确保力值精确性、示值稳定性;
③、自动转换标尺 可同时转换成洛氏、表面洛氏、维氏等硬度值。
④、本机配备微型打印机,可打印出硬度测试结果。
技术参数:
型号
HBS‑3000L
测量标尺
HBW2.5/62.5、HBW2.5/187.5、HBW5/62.5、HBW5/125、HBW5/250、HBW5/750、HBW10/100、HBW10/250、HBW10/500、HBW10/1000、HBW10/1500、HBW10/3000
试验力级数
62.5kgf
(612.5N)、100kgf(980N)、125kgf(1225N)、187.5kgf(1837.5N)、250kgf(2450N)、500kgf(4900N)、750kgf(7350N)、1000kgf(9800N)、1500kgf(14700N)、3000Kgf(29400N)
转换标尺
HRC、HV、HK、HBW、HRA、HRD、HR15N、HR30N、HR45N、HR15T、HR30T、HR45T、HRB、HRF
加载机构
电机加载
试验力加载
自动(加载/保荷/卸载)
执行国家标准
GB/T231.1 国家标准,GB/T231.2 国家标准,JJG150 检定规程
计算方式
自动计算
理论硬度测量范围
8‑650HBW
硬度值显示方式
触摸屏(7 寸)直接显示结果
数显测微目镜放大倍率
10X
数显测微目镜最小分值
0.5um (0.0005mm)
光源亮度调节
0‑10 级可调
测量数据采集方式
编码器自动采集
试验力保荷时间
0‑60 秒,最小变动量 1 秒
试件最大高度
230mm
压头中心到内壁距离
150mm
测试记录
0‑30 组
打印机
内置热敏纸微型打印机
试台直径
大平台 φ200mm、中平台 φ77mm、V 型台 φ77mm
电源电压
AC 220V/50Hz
外形尺寸
512*223*745mm(长 * 宽 * 高)
净重
116.5kg
毛重
142.0kg
HBS-3000L触摸屏数显布氏硬度计主要用于铸铁、钢材、有色金属及软合金等材料的硬度测定,布氏硬度试验是所有硬度试验中压痕最大的一种试验法,它能反映出材料的综合性能,不受试样组织显微偏析及成分不均匀的影响,所以它是一种精度较高的硬度试验法。在冶金、锻造、未经淬火钢及有色金属等工业领域、实验室、大专
02
技术参数
| 测量标尺 | HBW2.5/62.5、HBW2.5/187.5、HBW5/62.5、HBW5/125、HBW5/250、HBW5/750、HBW10/100、HBW10/250、HBW10/500、HBW10/1000、HBW10/1500、HBW10/3000 |
|---|---|
| 试验力级数 | 62.5kgf (612.5N)、100kgf(980N)、125kgf(1225N)、187.5kgf(1837.5N)、250kgf(2450N)、500kgf(4900N)、750kgf(7350N)、1000kgf(9800N)、1500kgf(14700N)、3000Kgf(29400N) |
| 转换标尺 | HRC、HV、HK、HBW、HRA、HRD、HR15N、HR30N、HR45N、HR15T、HR30T、HR45T、HRB、HRF |
| 加载机构 | 电机加载 |
| 试验力加载 | 自动(加载/保荷/卸载) |
| 执行国家标准 | GB/T231.1 国家标准,GB/T231.2 国家标准,JJG150 检定规程 |
| 计算方式 | 自动计算 |
| 理论硬度测量范围 | 8‑650HBW |
| 硬度值显示方式 | 触摸屏(7 寸)直接显示结果 |
| 数显测微目镜放大倍率 | 10X |
| 数显测微目镜最小分值 | 0.5um (0.0005mm) |
| 光源亮度调节 | 0‑10 级可调 |
| 测量数据采集方式 | 编码器自动采集 |
| 试验力保荷时间 | 0‑60 秒,最小变动量 1 秒 |
| 试件最大高度 | 230mm |
| 压头中心到内壁距离 | 150mm |
| 测试记录 | 0‑30 组 |
| 打印机 | 内置热敏纸微型打印机 |
| 试台直径 | 大平台 φ200mm、中平台 φ77mm、V 型台 φ77mm |
| 电源电压 | AC 220V/50Hz |
| 外形尺寸 | 512*223*745mm(长 * 宽 * 高) |
| 净重 | 116.5kg |
| 毛重 | 142.0kg |
* 结果由规则引擎与产品库匹配生成,仅供初选;最终以工程师确认为准。
03
产品原理
硬度试验以压头在恒定试验力下压入材料表面,通过压痕尺寸或深度换算硬度值。维氏法用相对面夹角 136° 的正四棱锥金刚石压头,试验力 F(kgf 或 N),测量压痕两对角线 d₁、d₂,HV = 0.1891 × F(N)/d²(mm)(kgf 制为 1.8544F/d²)。
高温硬度在真空或高纯惰性气体中进行:试样与压头分别由独立加热体控温,压头需与试样同温或按标准修正;加载—保载—卸载全程在高温腔内完成,压痕通过高温镜头或冷却后测量。HMAS 系列采用全温场均温设计,200–1600℃ 区间温度均匀性 ≤±5℃。
- 维氏 HV:0.01–100kgf,适用全硬度范围,可测薄层与渗层梯度。
- 洛氏 HRC:150kgf,快速,适合淬火件批量检验。
- 布氏 HBW:硬质合金球,适合铸件、退火件、粗晶材料。
- 里氏 HL:便携回弹法,适合大件现场。
04
动图流程
- 表面制备:研磨抛光至 Ra≤0.4μm,避免加工硬化层。
- 装夹与对中:试样置于工作台,压头对准测试点。
- 升温(高温型):抽真空至 ≤10⁻²Pa 或充氩,程序升温至设定温度并保温。
- 加载:按设定速率施加试验力,保载 10–15s。
- 测量:测量压痕对角线(或深度),计算 HV/HRC。
- 梯度评价:沿层深方向逐点测试,绘制硬度—深度曲线。
05
计算方法与公式
① 洛氏:HR = K − h/0.002(K:HRC 为 100,HRB 为 130;h 为压痕深度增量,单位 mm)。HRC 示例:h=0.078 mm → HRC = 100 − 39 = 61。
② 布氏:HBW = 2F/(πD(D−√(D²−d²)))。例:F=1838.6 N(187.5 kgf)、D=2.5 mm、d=1.1 mm → HBW ≈ 192。
③ 维氏:HV = 0.1891·F/d²(F 单位 N、d 单位 mm)。例:F=9.807 N(1 kgf)、d=0.05 mm → HV ≈ 742。
④ 试验力保持:0.045F/D² 原则选配布氏载荷;洛氏初/总试验力 10 / 60、100、150 kgf;表面洛氏 3 / 15、30、45 kgf。
⑤ 粗略换算:HRC ≈ HBW/10(仅中低范围参考,正式报告须按 GB/T 1172 标准换算表)。
06
标准规范
| 标准号 | 名称 | 适用 |
|---|---|---|
| GB/T 4340.1-2009 | 金属材料 维氏硬度试验 第1部分:试验方法 | 维氏 |
| GB/T 230.1-2018 | 金属材料 洛氏硬度试验 第1部分 | 洛氏 |
| GB/T 231.1-2018 | 金属材料 布氏硬度试验 第1部分 | 布氏 |
| ISO 6507-1 | Vickers hardness test | 出口项目 |
| ASTM E92 | Vickers hardness of metallic materials | 美洲项目 |
| GB/T 17394.1-2014 | 金属材料 里氏硬度试验 | 便携 |
高温硬度目前无统一国标,通常引用 ASTM E92 方法并在报告中注明温度、气氛、保载时间与压头材质。
07
选型方案
① 先按「测什么」选原理:宏观硬度与热处理验收选洛氏(HRC/HRA/HRB,压痕深、效率高);铸铁、退火件、锻件选布氏(压痕大、代表性强);薄层、镀层、微小区域选维氏/显微维氏。
② 按尺寸与形状选台式还是便携:能搬到实验室的用台式(HRC-150SMJ、HBRVS-187.5);大型模具、在役管道、不可拆卸件用便携里氏(需与台式做比对,偏差通常 ±2 HRC)。
③ 一台顶多台:品种杂、批量小的车间选布洛维一体机(HBRVS-187.5),一台覆盖 HRA/HRB/HRC/HV/HB,省场地也省钱。
④ 自动化程度:单人日检 100 件以内选手动;200 件以上或要求无人值守选带电动升降、自动加载、数据上传的机型(HRC-150SMJ)。
⑤ 标准块与校准:必须配 2~3 块覆盖常用范围的標準硬度块,每班用标准块校核;年检送计量院。
⑥ 试样要求:洛氏要求试样厚度 ≥10 倍压痕深度、表面 Ra ≤1.6 μm;不满足就必须改维氏或表面洛氏,否则数据无效。
| 型号 | 原理 | 适用范围 | 典型场景 |
|---|---|---|---|
| HRC-150SMJ | 洛氏(数显电动) | HRA/HRB/HRC | 热处理车间批量抽检 |
| HRC-150SM / HRC-150M | 洛氏 | HRA/HRB/HRC | 常规来料与工序检 |
| HRC-45M | 表面洛氏 | 15N/30N/45N | 薄板、镀层、渗层 |
| HRS-150M / XHRS-150M | 数显洛氏 | HRA/HRB/HRC | 数据需上传的产线 |
| HBRVS-187.5 | 布洛维一体 | HBW/HRA/HRB/HRC/HV | 多品种小批量车间 |
数据可信的三条底线:① 每班标准块校核并记录;② 试样支撑面平整、无油污;③ 相邻压痕间距 ≥3 倍压痕直径,否则加工硬化会互相影响。
08
检测方法
试样:测试面与支承面平行,厚度≥压痕对角线 1.5 倍(维氏)或 10 倍压痕深度(洛氏);表面 Ra≤0.4μm,不得有氧化皮与油污。
室温流程:选试验力→加载(10–15s 内完成)→保载 10–15s→卸载→测对角线→计算。相邻压痕中心距≥3d,距边缘≥2.5d。
高温流程:装样→抽真空/充氩→升温至设定值并保温 20–30min→压头降至试样表面→加载保载→卸载→冷却或高温测量→按温度修正。
梯度测试:从表面起每 0.05–0.1mm 一点,至硬度平台;按 GB/T 9450 用 550HV1 界限判定有效硬化层深度。
质控:每班用标准硬度块(如 700HV1)核对,偏差超 ±3% 需重新校准;高温测试需记录炉温曲线与气氛。
09
行业应用
- 热处理车间:淬火回火件洛氏硬度抽检(HRC)、渗碳层表面硬度、退火件布氏硬度(HBW)。
- 铸锻件:铸件本体与热影响区硬度、锻件截面硬度梯度,用于判断冷却速度与组织均匀性。
- 模具与刀具:模具钢淬火回火后的 HRC 与耐磨性对应关系,刀具刃部与基体硬度差。
- 薄壁与小型件:表面硬化层、镀层、薄板需用维氏/表面洛氏(HBRVS-187.5 布洛维一体,覆盖 HRA/HRB/HRC/HV/HB)。
- 轴承与齿轮:套圈与滚道硬度、齿面与心部硬度差,判定是否达到渗碳工艺要求。
- 压力容器与管道:焊缝及热影响区硬度,用于判断是否存在硬脆组织(一般要求 ≤350 HV10)。
- 来料复验:材料牌号混淆时,硬度是最快的初筛手段(配合光谱确认)。
- 现场与在役检测:大型工件、不可移动设备用便携式里氏/超声硬度计,需做与台式机的比对修正。
10
该型号的报价与交期
同系列产品
查看全部→硬度计
HOT HOT
 HOT
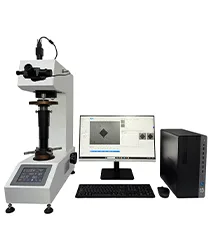
HMAS-D5103050MZ HMAS-D5/10/30/50(M)(Z) 维氏硬度测量分析系统
HMAS-D5/10/30/50(M)(Z) 维氏硬度测量分析系统
- 测量分析系统HMAS-D-显微硬度测量分析系统
- 光学成像系统维氏硬度大三通光学成像系统